Technologie & Ausstattung
Ein kompletter Maschinenpark unter einem Dach
Vom ersten Schnitt bis zur abschließenden Maßkontrolle erfolgt jeder Schritt der Fertigung von Werkzeugen und Präzisionsteilen auf unseren eigenen Maschinen.
- Produktionsfläche
- 3.000 m²
- Maschinen
- 50+
- Beste Toleranz
- ±0,001 mm
- Presskraft
- 600 t
Maschinenpark
Womit wir arbeiten
Drehen, Fräsen, Schleifen, Koordinatenbohren, Erodieren, Zuschnitt, Pressen und Wärmebehandlung – vereint in einem kontrollierten Prozess.
-
01
Drehen
CNC- und Universaldrehmaschinen für Wellen- und Flanschteile.
- Bau- und Werkzeugstähle, nichtrostende Stähle und Nichteisenmetalle
- Stempel, Führungen, Buchsen und andere zylindrische Werkzeugelemente
- Feindrehen in Kombination mit Schleifen für enge Toleranzen
-
02
Fräsen
CNC- und konventionelle Fräsmaschinen für Platten- und Profilteile.
- 3-Achs-CNC-Fräsen bis 800 × 550 × 550 mm
- Konventionelles Fräsen bis 500 × 600 × 1.000 mm
- Nuten, Stufenflächen und Präzisionspassungen
-
03
Schleifen
Endbearbeitung von Führungen, Platten, Stempeln und anderen aktiven Werkzeugelementen.
- Flach- und Rundschleifen
- Außen-, Innen- und spitzenloses Schleifen
- Polieren runder und ebener Flächen
-
04
Koordinatenbohren & -schleifen
HAUSER-Maschinen für hochgenaue Bohrungspositionen.
- Arbeitstisch 800 × 700 mm
- Bohrtiefe bis 140 mm
- Toleranzen bis ±0,001 mm
-
05
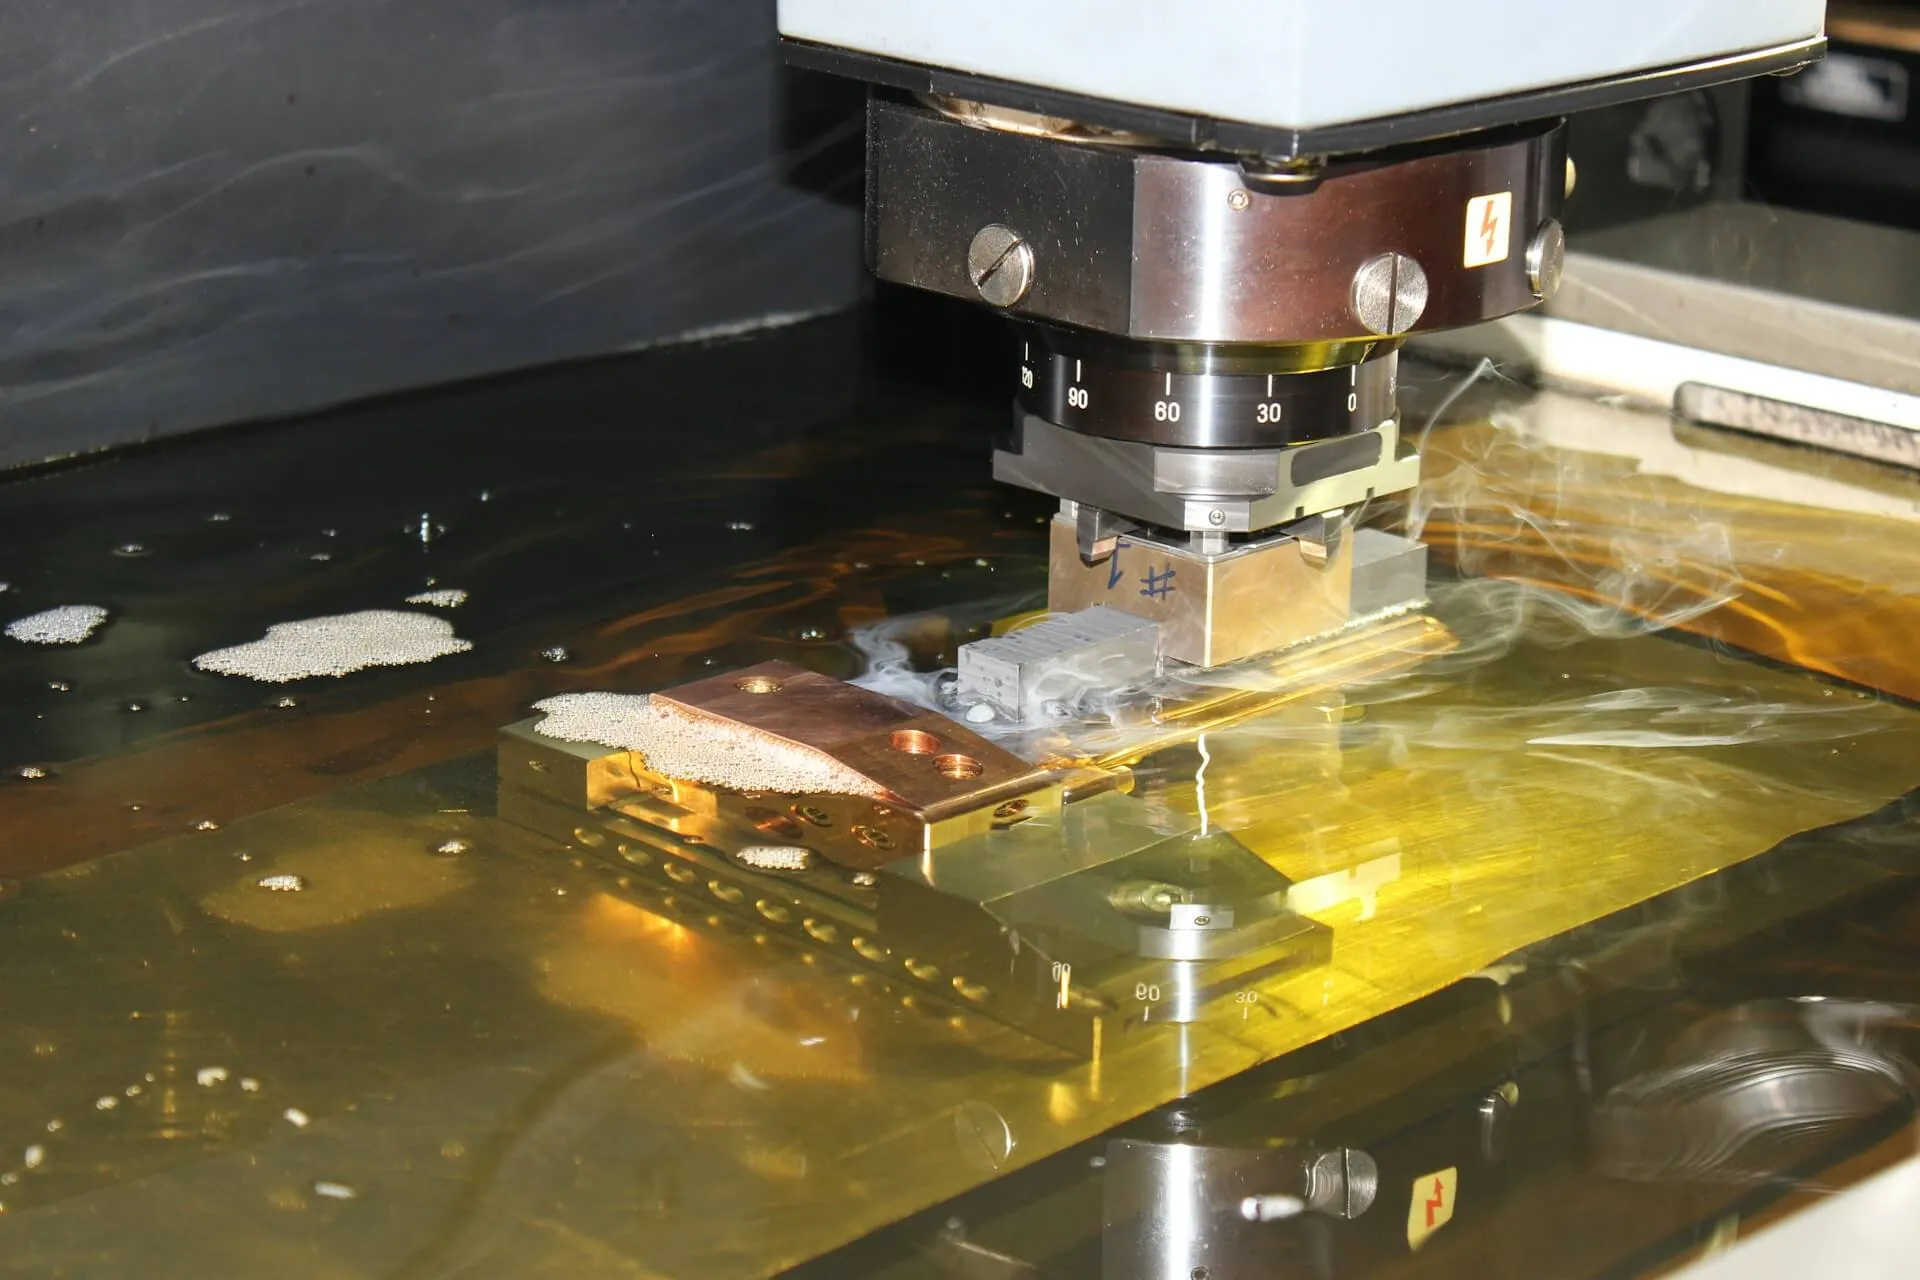
Erodieren
Senk- und Drahterodieren für komplexe Kavitäten und gehärtete Werkzeugstähle.
- Senkerodieren und Drahtschneiden bis 500 × 350 mm
- Kupfer- und Graphitelektroden
-
06
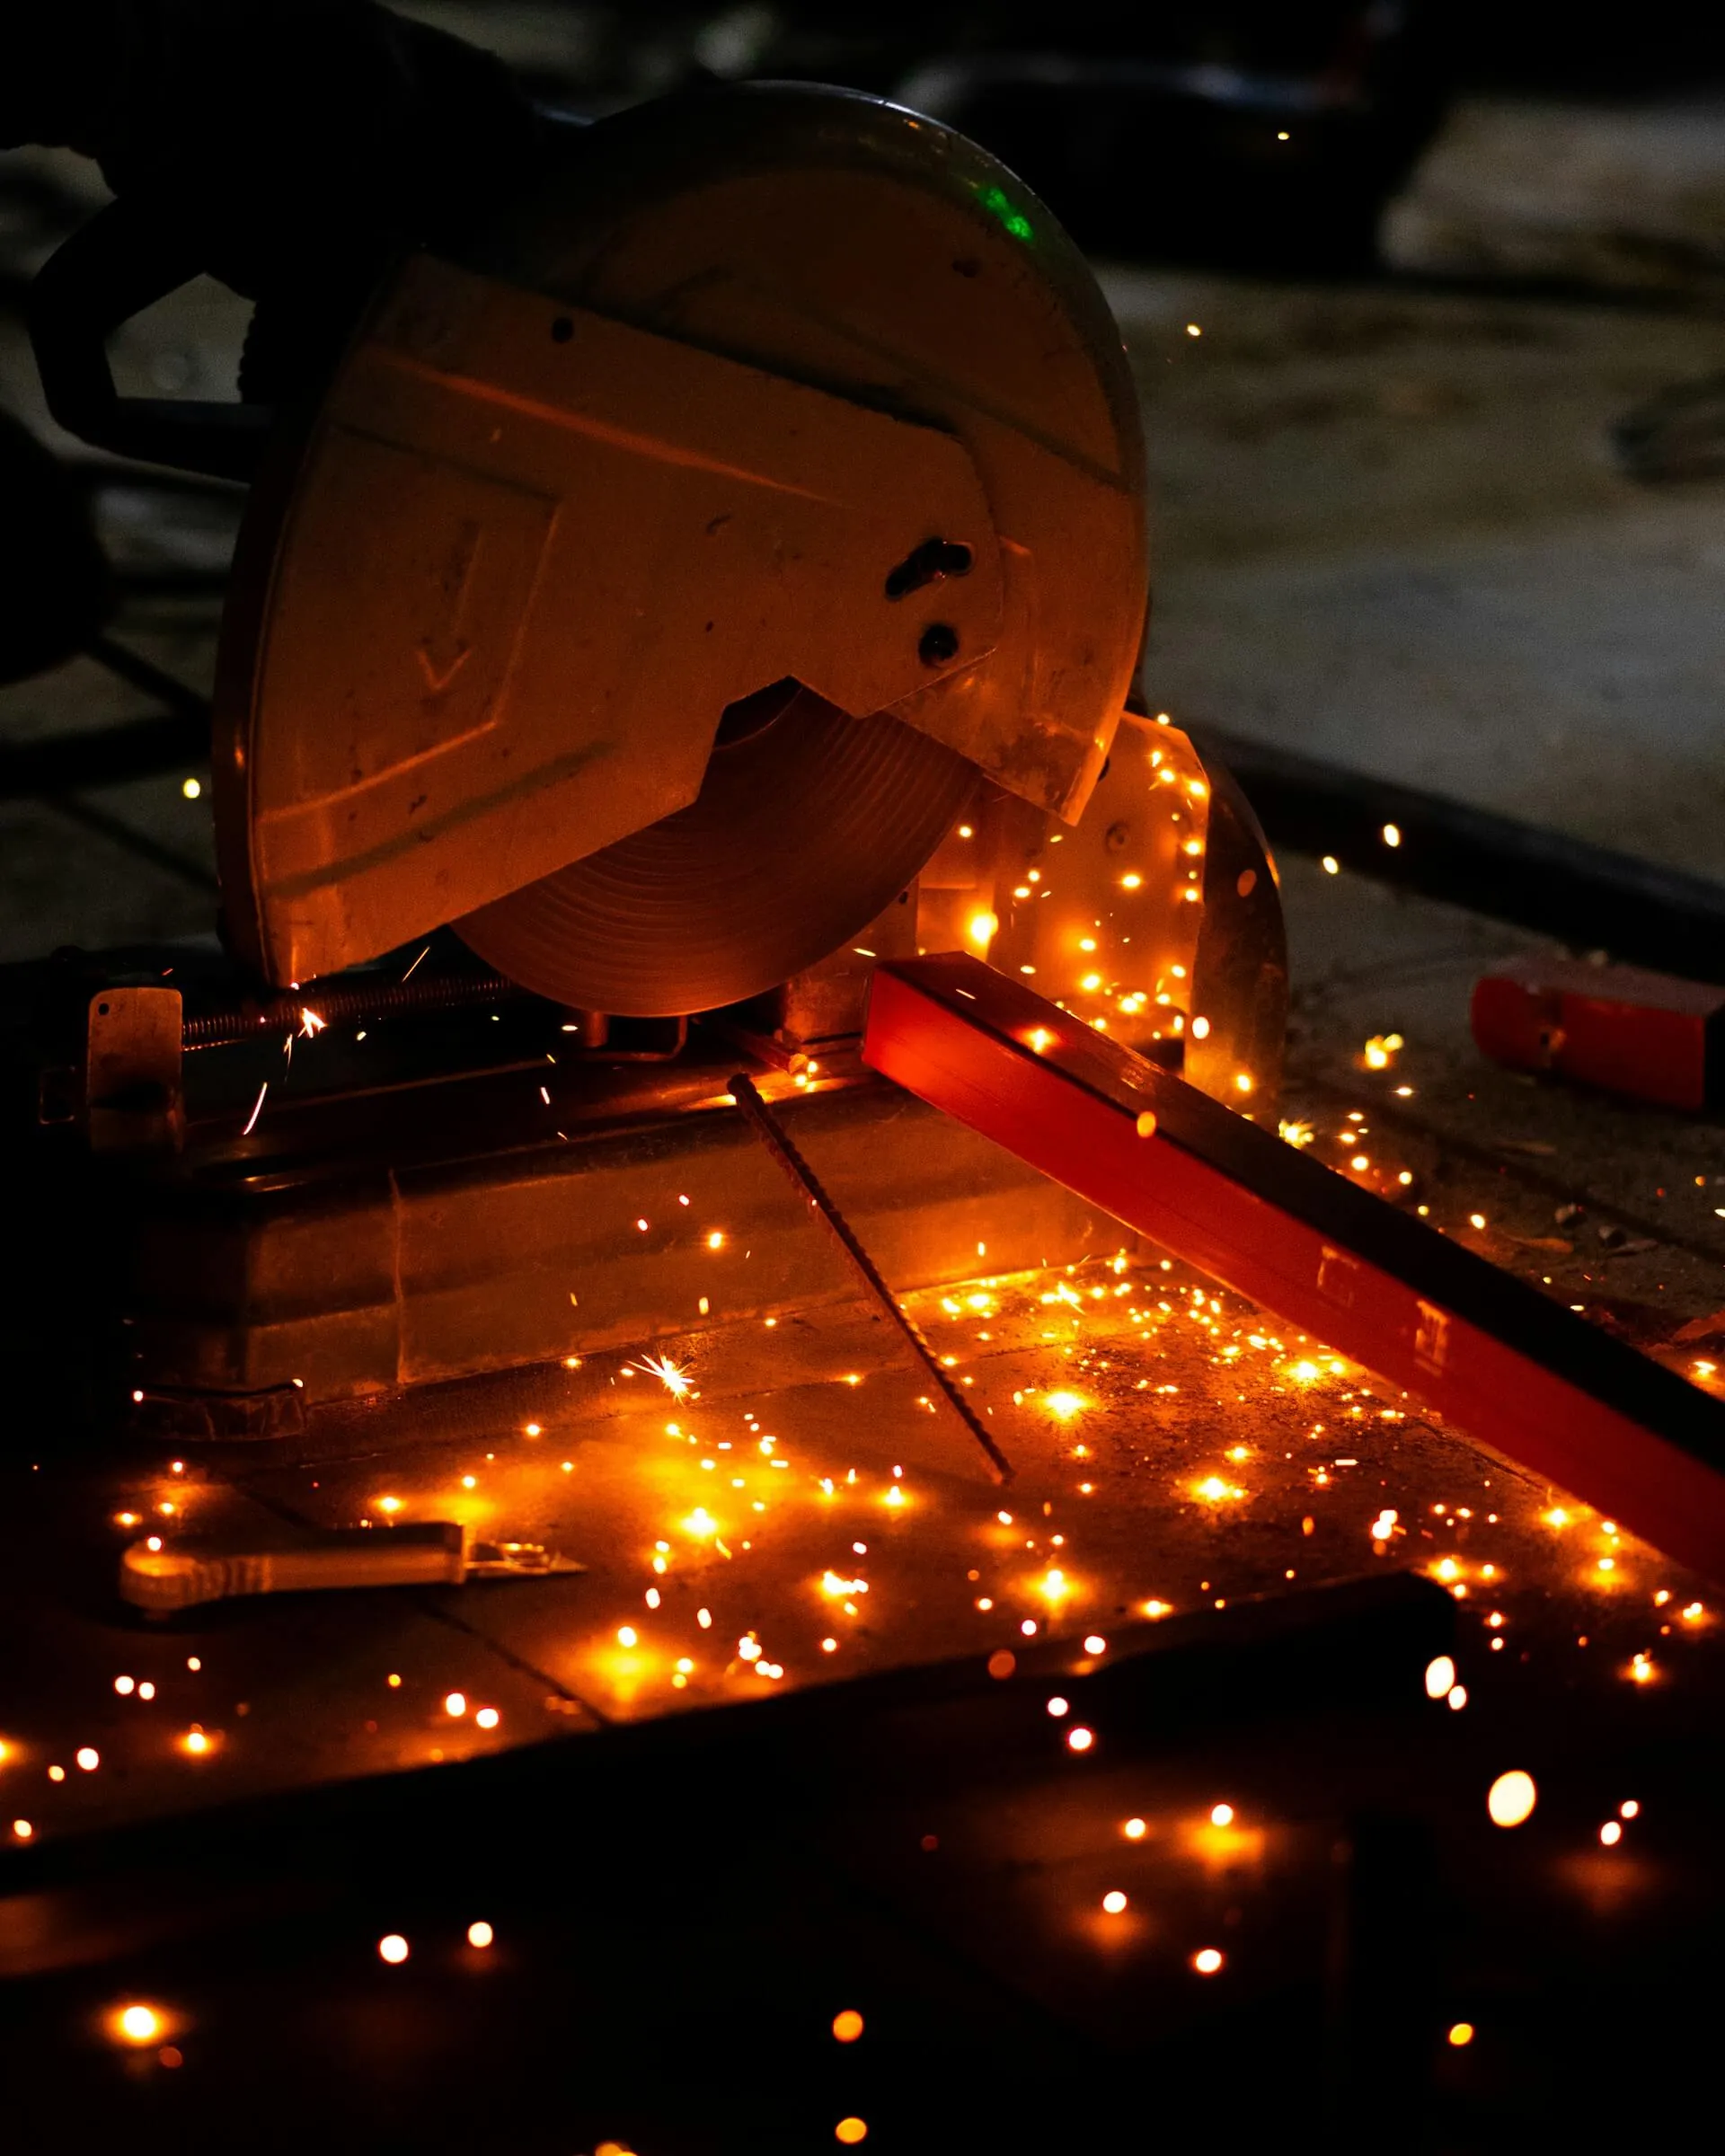
Zuschnitt
Vorbereitung des Rohmaterials vor der Bearbeitung.
- Bandsäge für Stahlplatten und Profile bis Ø400 mm
- Brennschneiden
-
07
Pressen
Fertigung von Blechteilen und Werkzeugerprobung.
- Exzenterpressen bis 115 t
- Hydraulikpresse 600 t
-
08
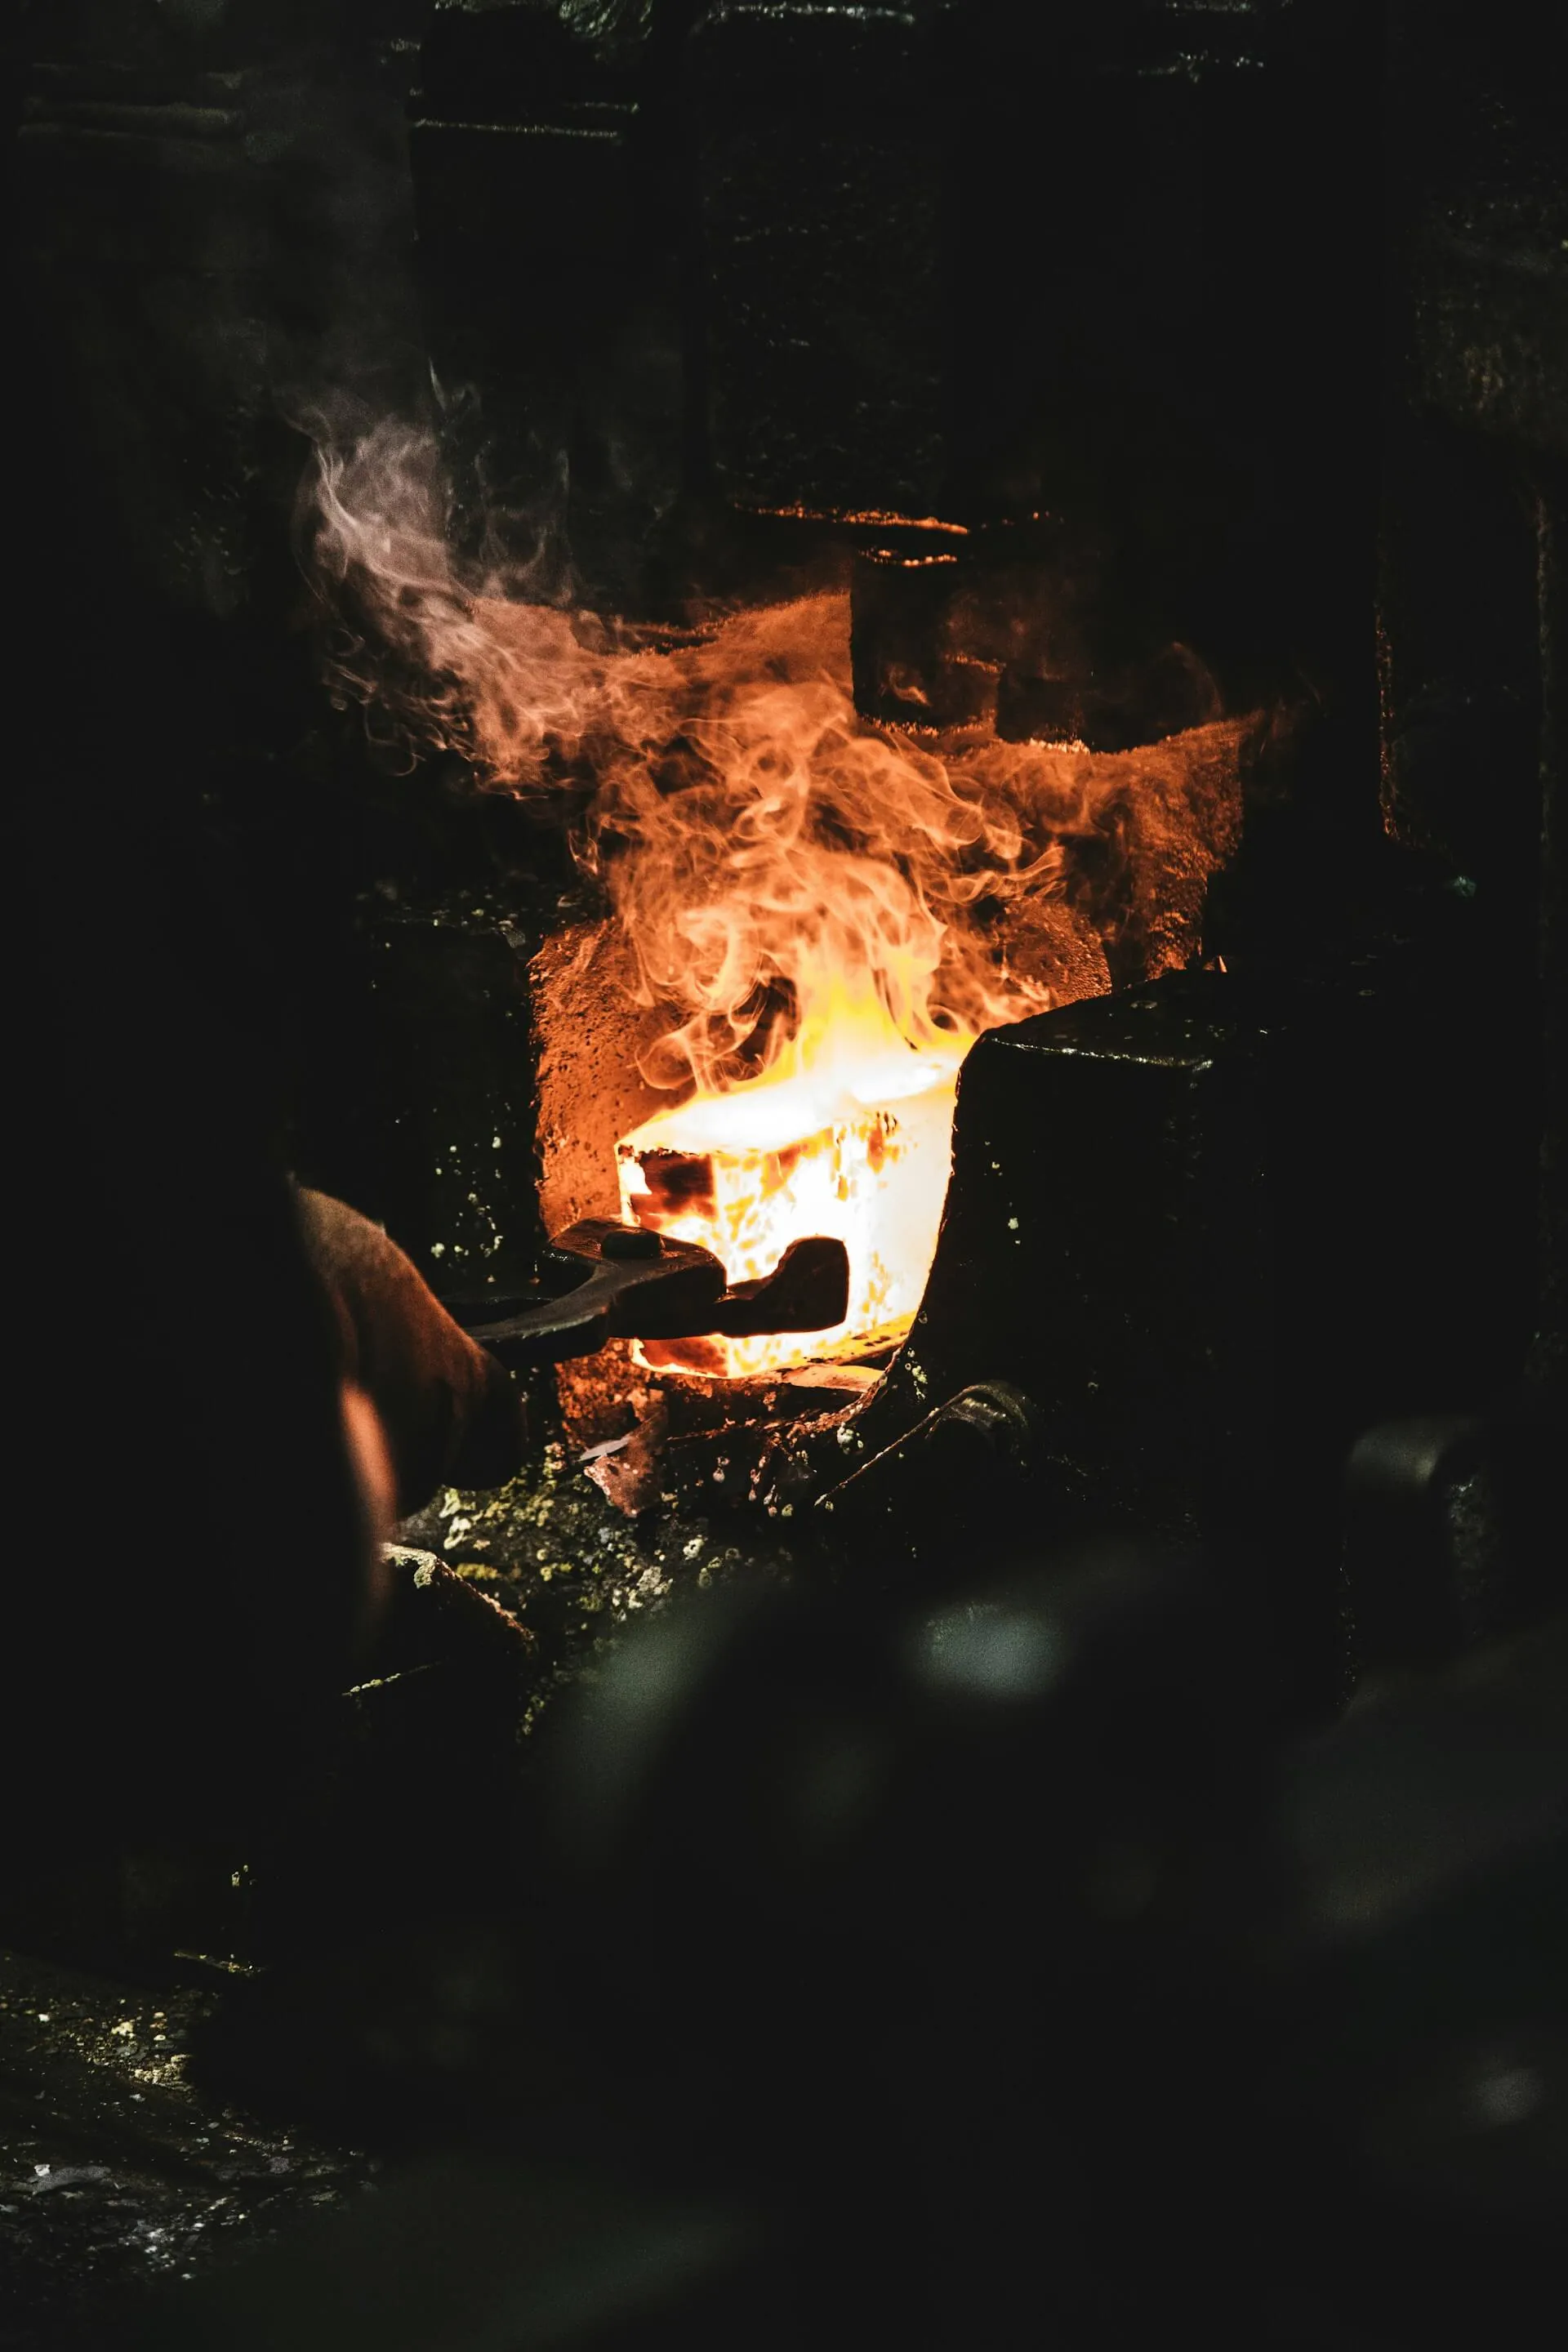
Wärmebehandlung
Härten von Werkzeug- und Vergütungsstählen.
- Härten, Anlassen und Einsatzhärten
- Teile bis Ø150 × 400 mm
- Vorbereitung von Teilen für die Wärmebehandlung
-
09
Nebenarbeiten
Reparaturen und Nacharbeit als Teil des Gesamtauftrags.
- Kleinere Schweiß- und Reparaturarbeiten an Werkzeugen und Tragkonstruktionen
- Polieren von Funktionsflächen nach Kundenanforderung
- Reparatur und Instandsetzung bestehender Werkzeuge
Spezifikationen
Arbeitsbereiche und Toleranzen
Die wichtigsten Kapazitäten unseres Maschinenparks auf einen Blick.
| Verfahren | Arbeitsbereich | Toleranz |
|---|---|---|
| Koordinatenschleifen (HAUSER) | Tisch 800 × 700 mm | ±0,001 mm |
| Flachschleifen | — | ±0,005 mm |
| CNC-Fräsen, 3 Achsen | 800 × 550 × 550 mm | ±0,01–0,02 mm |
| Konventionelles Fräsen | 500 × 600 × 1.000 mm | — |
| Koordinatenbohren | Bohrtiefe bis 140 mm | — |
| Senk- & Drahterodieren | 500 × 350 mm | — |
| Bandsägen | Bis Ø400 mm | — |
| Wärmebehandlung | Bis Ø150 × 400 mm | — |
| Pressen | Exzenter bis 115 t · hydraulisch 600 t | — |
Die erreichbaren Toleranzen hängen von Geometrie, Werkstoff und Bearbeitungsverfahren ab.
Werkstoffe
Was wir bearbeiten
- Werkzeugstähle 1.2379 · 1.2344
- Baustähle
- Nichtrostende Stähle
- Aluminiumlegierungen
- Nichteisenmetalle
- Kupfer- & Graphitelektroden Erodieren
Arbeiten Sie mit einem nicht standardisierten Werkstoff? Wir erstellen eine individuelle technische Bewertung – senden Sie uns Ihre Spezifikationen.
Qualitätskontrolle
Gemessen bei jedem Schritt
- Maß- und Sichtprüfung nach jedem Arbeitsschritt
- Mikrometer, Messschieber, Höhenmessgeräte und Messuhren
- Vollständige Geometrieprüfung und Abstimmung der Werkzeugbaugruppen vor der Auslieferung
- Qualitätsmanagement zertifiziert nach ISO 9001:2015
Haben Sie ein Projekt, das Präzision verlangt?
Senden Sie uns Ihre Zeichnungen, CAD-Dateien oder ein Muster – unser Team analysiert Ihre Anforderungen und erarbeitet eine technische Lösung.